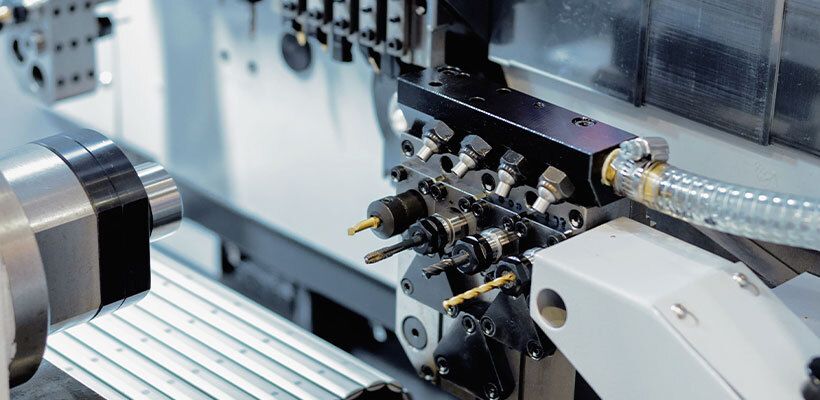
Longtemps, le centre d’usinage est resté associé aux grands ateliers de menuiserie aluminium et de façade, davantage tournés vers les volumes et les grandes séries que vers la métallerie de second œuvre. « Ces équipements se sont surtout développés dans une logique productiviste », indique Bertrand Génault, dirigeant de Seraba à Ablis (78), avec une orientation menuiseries et façades, en aluminium comme en acier. Pour les métalliers plus généralistes, il rappelle qu’une autre voie existe : « faire appel à des prestataires capables de livrer de la matière déjà découpée et pré-usinée, notamment via le laser tube ». Une option « beaucoup moins onéreuse » qu’un centre à demeure lorsque les besoins restent ponctuels.
Des machines capables de travailler sur trois faces
Pourtant, la frontière bouge. Dans les ateliers, les centres d’usinage ne sont plus seulement vus comme des machines d’élite. Ils deviennent peu à peu des outils de rationalisation des opérations répétitives : perçage, taraudage, fraisage léger, usinages ou assemblages. Dans l’aluminium, la montée en puissance a été nette avec des équipements plus automatisés, capables d’usiner sur trois faces et jusqu’à quatre axes interpolés, tout en travaillant «en temps masqué», ce qui libère l’opérateur pour d’autres tâches. Les centres horizontaux sont aussi valorisés pour leur évacuation plus facile des copeaux et leur nettoyage simplifié.
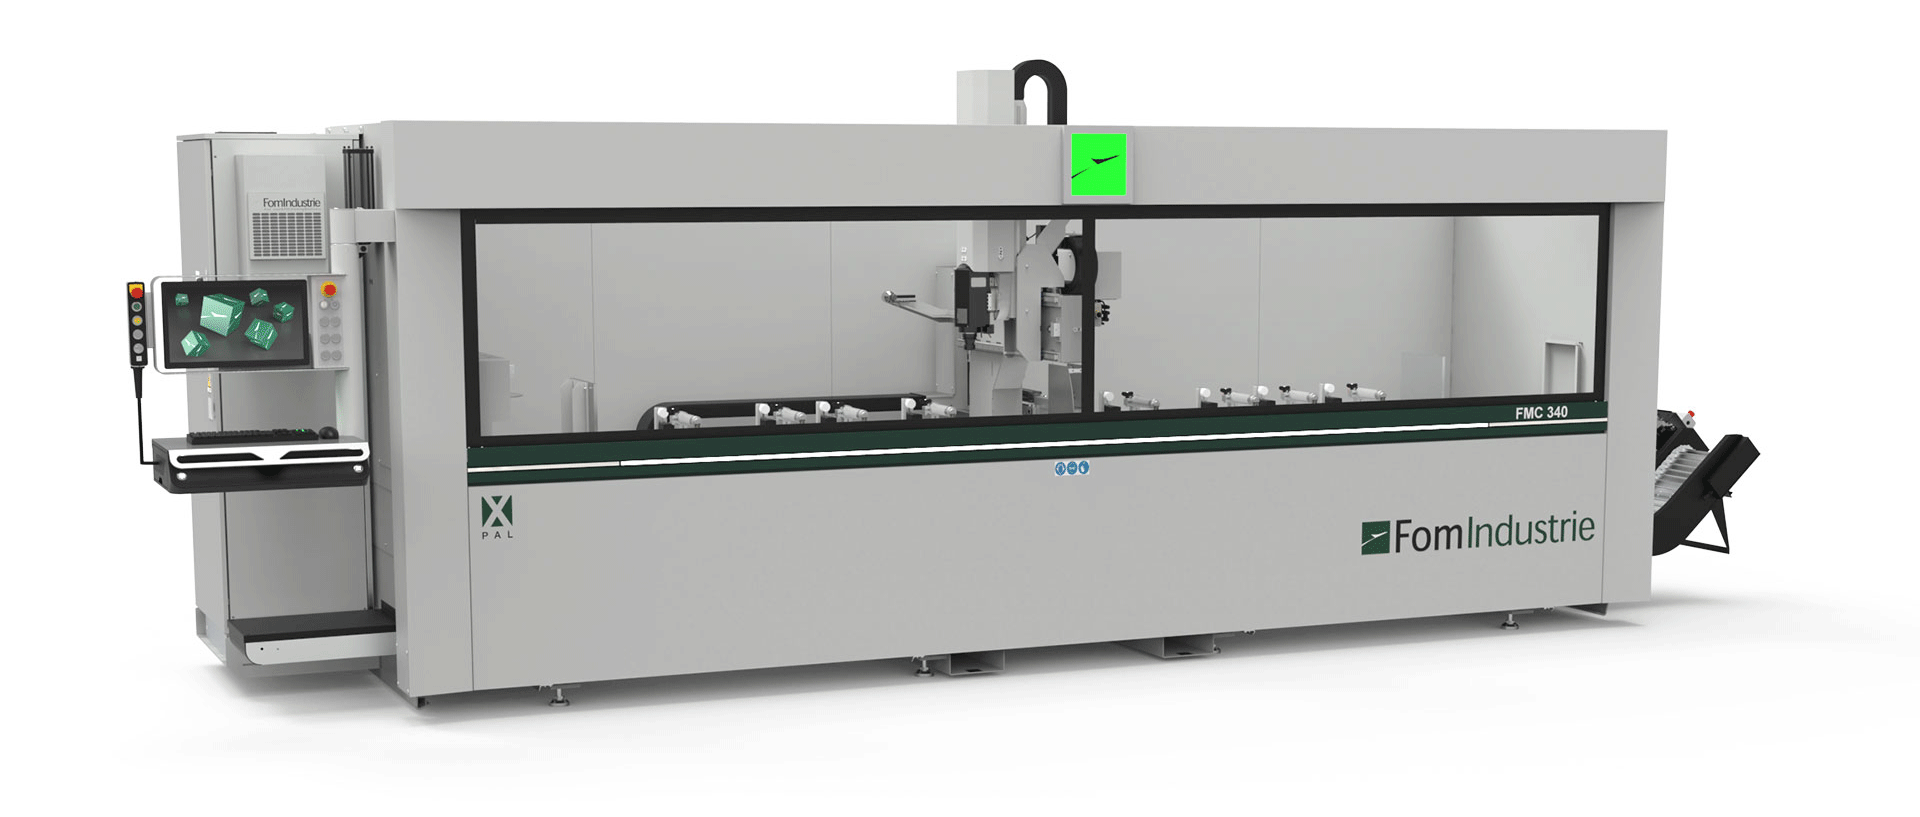
La machine FMC 340 de FOM Industrie est une quatre axes permettant de travailler l’acier comme l’aluminium pour du perçage et du fraisage.
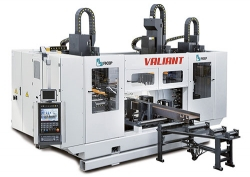
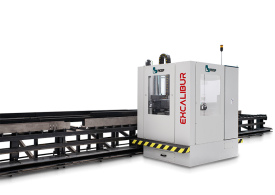
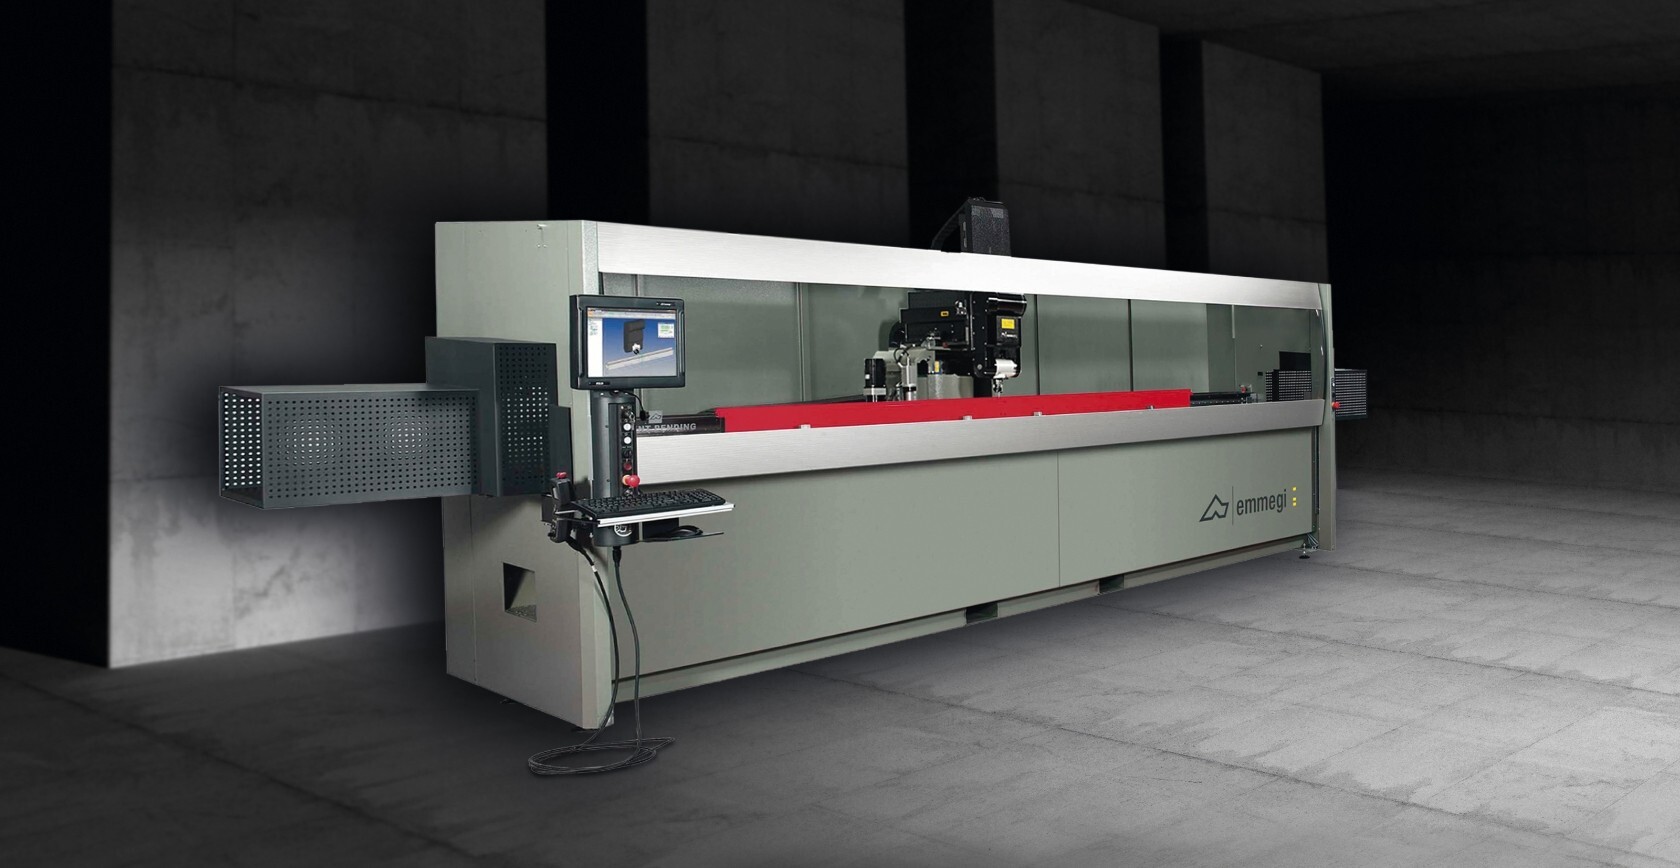
Sur le marché, les gammes se sont élargies et hiérarchisées : 4 axes, 5 axes, machines cabinées, lignes automatiques, intégration au débit et à la manutention. FOM met ainsi en avant des familles complètes de centres pour la menuiserie aluminium, assorties d’installation, de formation et d’entretien. Emmegi, de son côté, pousse des centres cabinés comme les Phantomatic X4, X6, T3 Star ou T3 A, conçus pour réunir fraisage, perçage, taraudage et coupe dans un espace fermé, avec des gains en sécurité, en propreté et en répétabilité.
Vraies avancées : précision, débit, automatisation et confort de travail
Sur le terrain, les bénéfices les plus tangibles se retrouvent concrètement dans l’organisation de l’atelier. Salem Mezache, dirigeant de CM Mezache à Lagny-sur-Marne (77), s’est équipé il y a une dizaine d’années d’un centre destiné d’abord à la menuiserie acier, capable aussi de traiter l’aluminium avec des outils et vitesses adaptés. Son avis est criant : « Nous perçons beaucoup, et sur ce terrain le gain est massif. Nous pouvons percer 500 trous dans la journée », dit-il, là où ce travail manuel devient vite « rébarbatif ». Autre bascule décisive : la précision. « Nous n’avons plus besoin de tracer. Le gain de temps est colossal. »
L’innovation des vingt dernières années tient donc autant à la CNC qu’à son insertion dans le flux d’un atelier. Salem Mezache explique qu’auparavant, « il fallait deux personnes : une au perçage et une au débit ; aujourd’hui, une seule peut enchaîner débit et usinage lorsque les postes sont regroupés ». Le centre d’usinage est devenu un maillon d’une chaîne plus fluide, et non une machine isolée. Cette logique s’observe aussi dans l’univers aluminium, où les fabricants mettent en avant les lignes automatisées, les convoyeurs, les cycles programmés et l’intégration avec les opérations de coupe. Les équipements périphériques (scies à deux têtes, aides à la manutention, palonniers, portiques) participent eux aussi au gain global de productivité.
« La révolution, ce n’est pas le centre d’usinage en tant que tel, mais l’automatisation plus large qui vient s’y greffer ».
L’autre évolution importante tient dans la qualité d’usinage et la polyvalence. Les machines ont gagné en vitesse, en gestion des outils, en programmation et en sécurité. Salem Mezache évoque l’intérêt d’une double lubrification de son équipement, à l’eau et par micropulvérisation, « qui permet d’adapter le refroidissement et de contenir le coût des outils ». Dans les versions cabines, Emmegi insiste sur un autre point devenu central : l’enceinte fermée retient copeaux, bruit et liquide de refroidissement. L’innovation n’est donc pas seulement productive, elle touche aussi les conditions de travail, la sécurité de l’opérateur et la propreté de l’environnement machine.
Acier et aluminium : convergence technique, pas sans précautions
Reste un sujet concret : dans les ateliers, faut-il séparer les machines entre acier et aluminium ? Dans la pratique, beaucoup le font pour éviter la contamination de l’aluminium par les particules ferreuses, surtout lorsque la qualité de finition et la tenue à la corrosion sont critiques. L’idée de lignes distinctes conserve donc sa pertinence. Toutefois, selon Salem Mezache, une machine pensée pour l’acier peut aussi travailler l’aluminium, à condition d’adapter les outils, les réserves et les vitesses de rotation. « Avec l’aluminium, une fraise d’une dent suffit pour travailler, précise-t-il. Avec l’acier, il faut plutôt des fraises de deux ou trois dents. »
Cette convergence s’explique par les progrès des broches, des commandes numériques et des stratégies d’usinage. Des centres plus robustes savent aujourd’hui couvrir un spectre large de besoins, du profilé creux au tubulaire, avec des opérations répétitives extrêmement fiables. Pour un métallier, le vrai sujet n’est donc pas seulement «alu ou acier ?», mais l’adéquation entre la machine, le type d’ouvrages réalisés et le niveau de technicité attendu. Salem Mezache avait, par exemple, fixé comme priorité « un moteur broche suffisamment coupleux » pour percer l’acier et usiner des profils, tout en sachant que sa machine resterait limitée pour le surfaçage lourd. Une approche par cahier des charges métier qui s’avère indispensable au regard de l’investissement.
Points lourds : Investissement et configurations logiciels
Car des limites demeurent toutefois. La première est économique : un centre représente encore un investissement conséquent, souvent entre 100 000 et 200 000 euros dans des configurations importantes, sans compter les logiciels, l’outillage, l’implantation et le temps de formation. La seconde est organisationnelle : le centre ne remplace pas le savoir-faire. « Il ne suffit pas seulement d’appuyer sur un bouton », prévient Salem Mezache. Il faut savoir préparer les pièces, programmer, corriger, maintenir, et réaffecter intelligemment la main-d’œuvre vers des tâches à plus forte valeur ajoutée. Sur ce point, Bertrand Génault rappelle que pour des garde-corps, clôtures ou petites structures, l’achat de matière pré-usinée peut rester plus rationnel qu’un investissement machine internalisé.
L’image d’une machine miracle doit aussi être corrigée : fiabilité, service, maintenance et vieillissement logiciel restent des sujets majeurs. Salem Mezache raconte avoir connu une grosse panne électrique, avec cartes et modules endommagés, et surtout le sentiment d’être parfois « un peu livré à nous-mêmes ». Son alerte la plus forte porte cependant sur l’informatique embarquée. Certains centres tournent encore sous d’anciens environnements, type Windows XP, et l’obsolescence logicielle peut fragiliser des équipements pourtant mécaniquement performants. La machine peut encore bien percer, mais c’est son écosystème numérique qui vieillit mal. Le coût de modernisation, lui, peut devenir dissuasif.
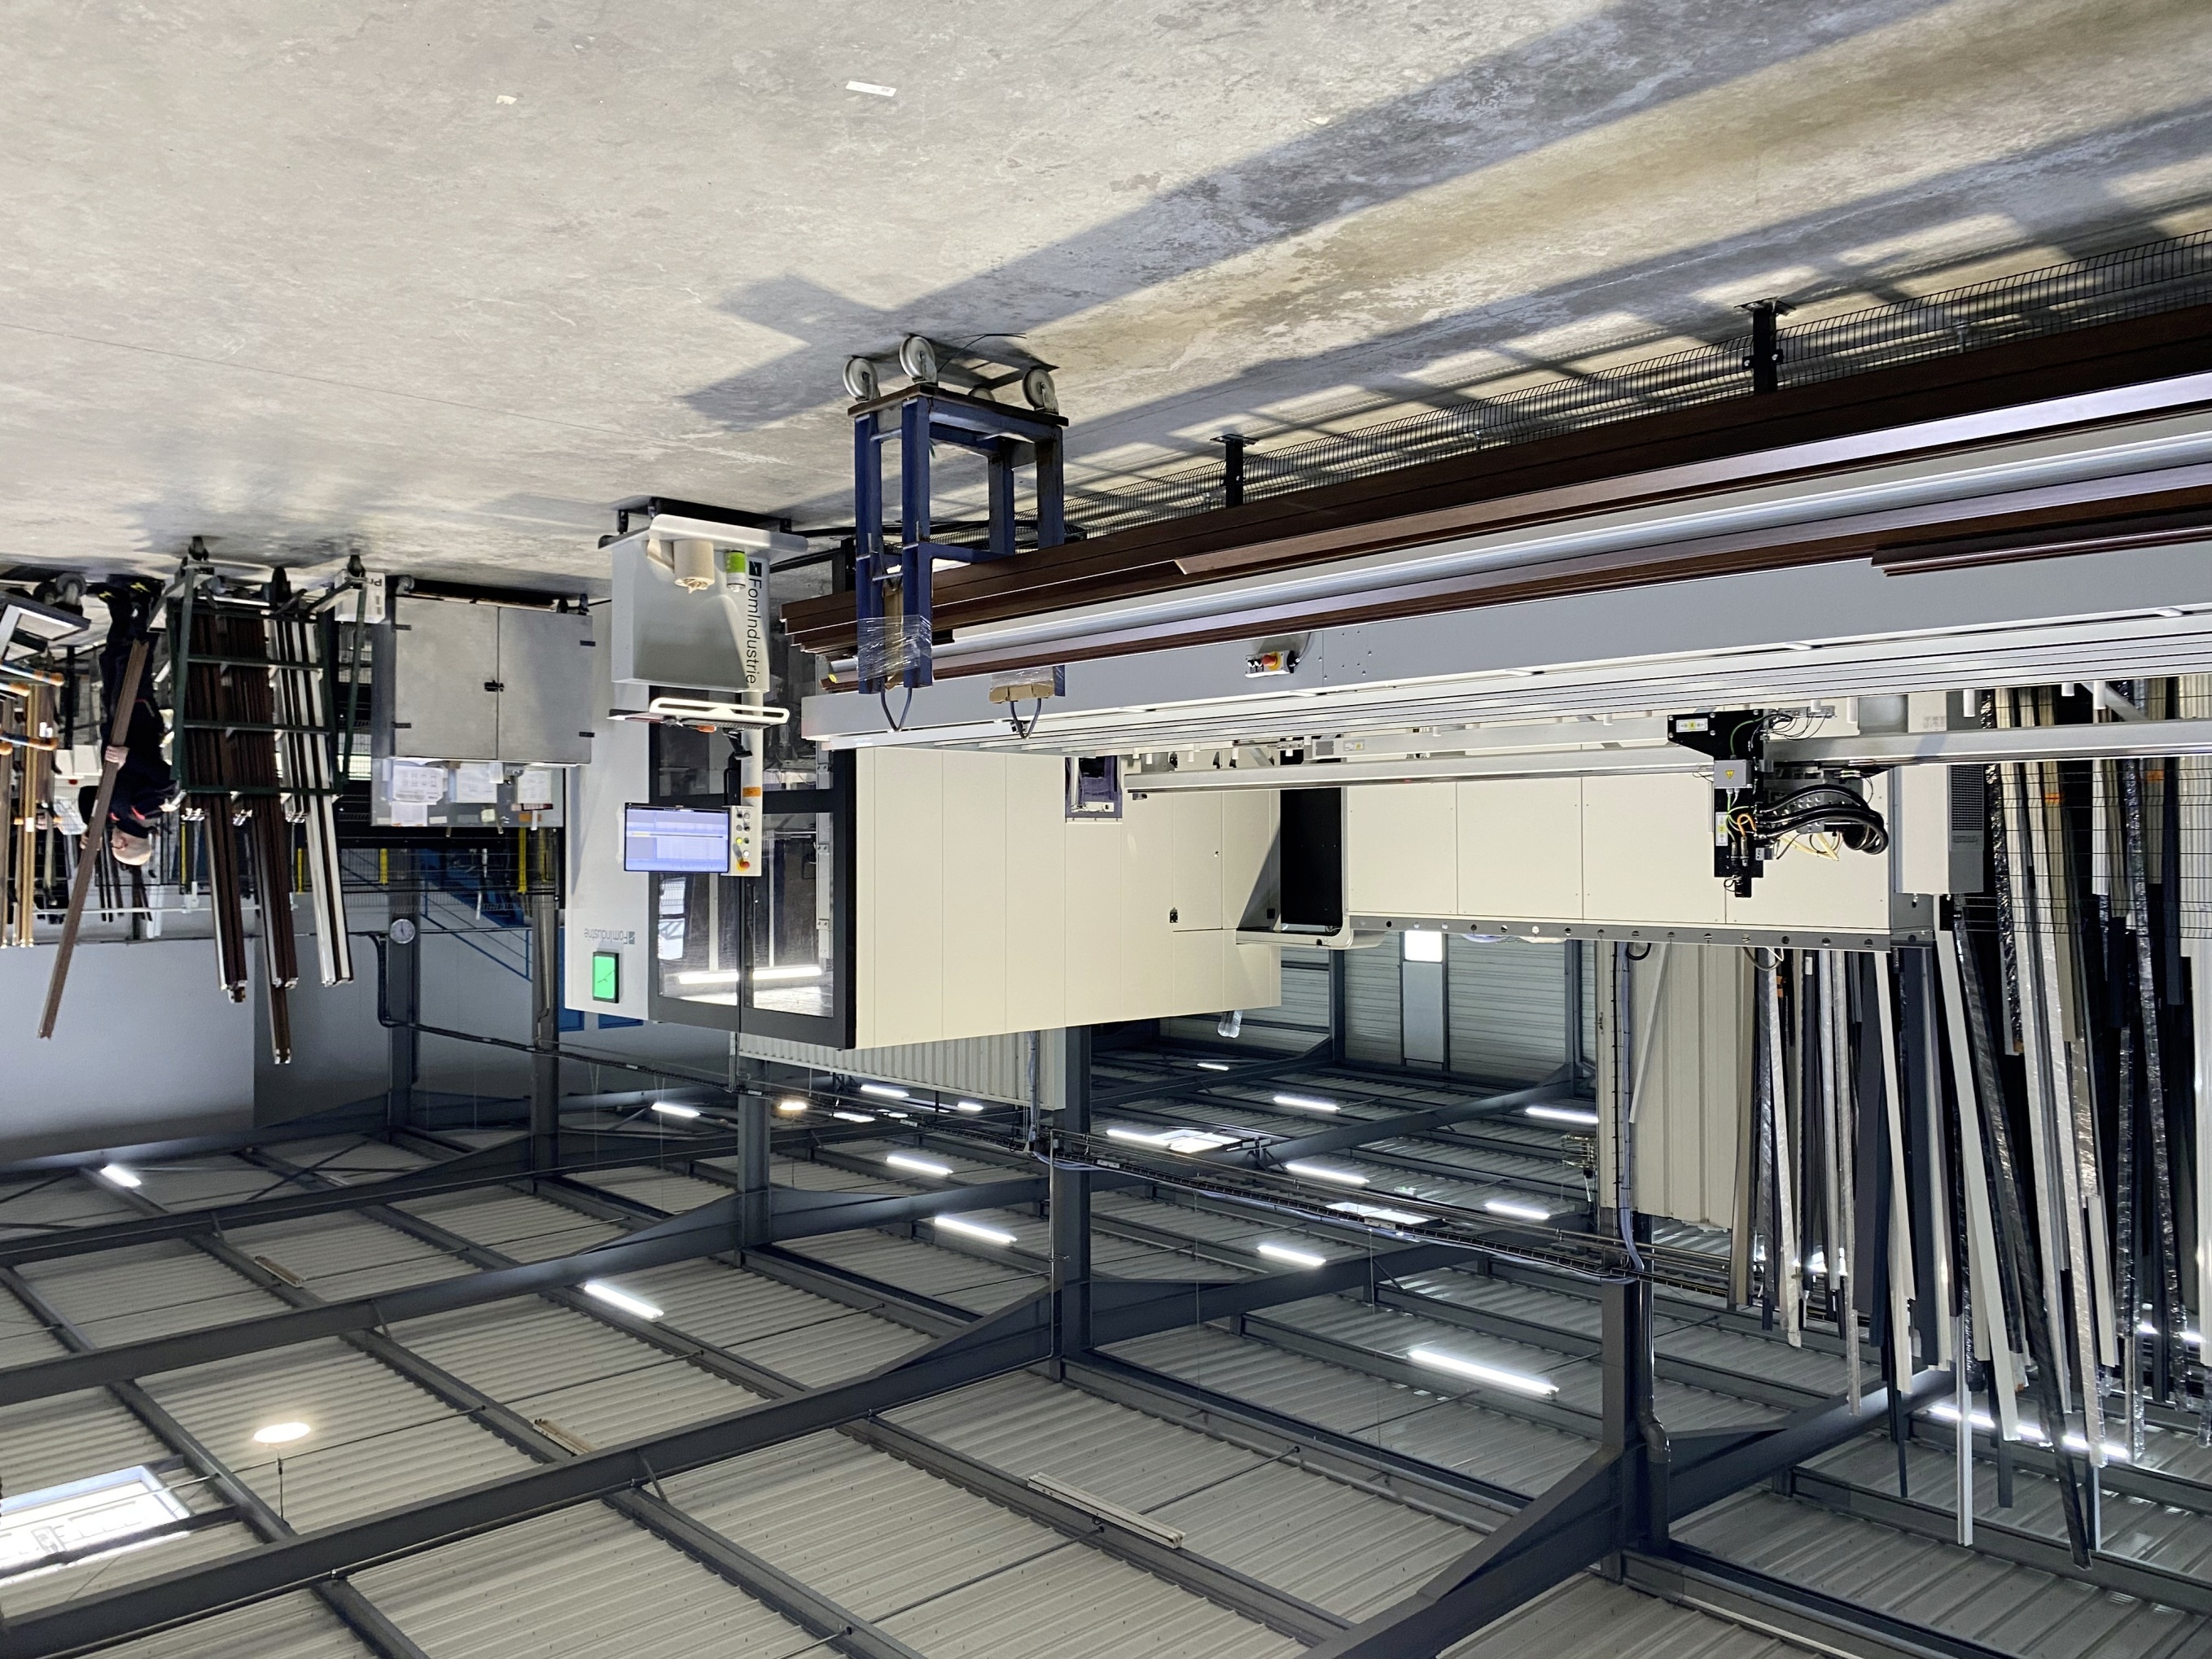
Un des centres d'usinage aluminium chez AFD à La Châtre (36).
L’avenir ? Cobotique, dialogue IA et laser tube
« Avant il fallait deux personnes : une au perçage et une au débit ; aujourd’hui, une seule peut enchaîner débit et usinage lorsque les postes sont regroupés », Salem Mezache.
C’est probablement là que se jouera la prochaine vague d’innovations. Demain, la différence ne viendra pas seulement d’un axe supplémentaire ou d’une vitesse accrue, mais de l’intégration logicielle : programmation plus intuitive, reconnaissance automatique des géométries, dialogue avec l’ERP, import direct des données de fabrication, aide au réglage, maintenance assistée, suivi machine et automatisation renforcée. Salem Mezache voit déjà monter cette logique avec la cobotique (robotique collaborative), l’IA et les systèmes capables de scanner une pièce, reconnaître un angle et générer tout ou partie de l’opération : « la révolution, ce n’est pas le centre d’usinage en tant que tel, mais l’automatisation plus large qui vient s’y greffer ».
Un autre concurrent monte en parallèle : le laser tube qui permet de percer et découper des tubes métalliques (ronds, carrés, rectangulaires) avec une grande précision grâce à un faisceau concentré. Bertrand Génault le cite comme alternative économique en sous-traitance. Salem Mezache le voit, lui, comme un véritable outil d’avenir capable de percer et d’usiner des tubes ultra rapidement. Pour une partie des besoins de la métallerie, il pourrait rogner sur le périmètre du centre d’usinage. Les fabricants répondront sans doute par davantage d’automatisation, de polyvalence matière, de cellules compactes et d’interfaces simplifiées. Le centre d’usinage est devenu ainsi un outil d’industrialisation sélective. Particulièrement pertinent pour les ateliers qui percent beaucoup, répètent, assemblent mécaniquement et veulent fiabiliser leur production ; moins pour ceux dont l’activité reste diffuse, plus artisanale ou occasionnelle. Et l’homme restera au cœur de l’atelier : les prochaines innovations techniques et technologiques ne le feront pas disparaître, elles déplaceront sa valeur vers la préparation, le pilotage et l’arbitrage technique.
Le centre Phantomatic S4 d’Emmegi
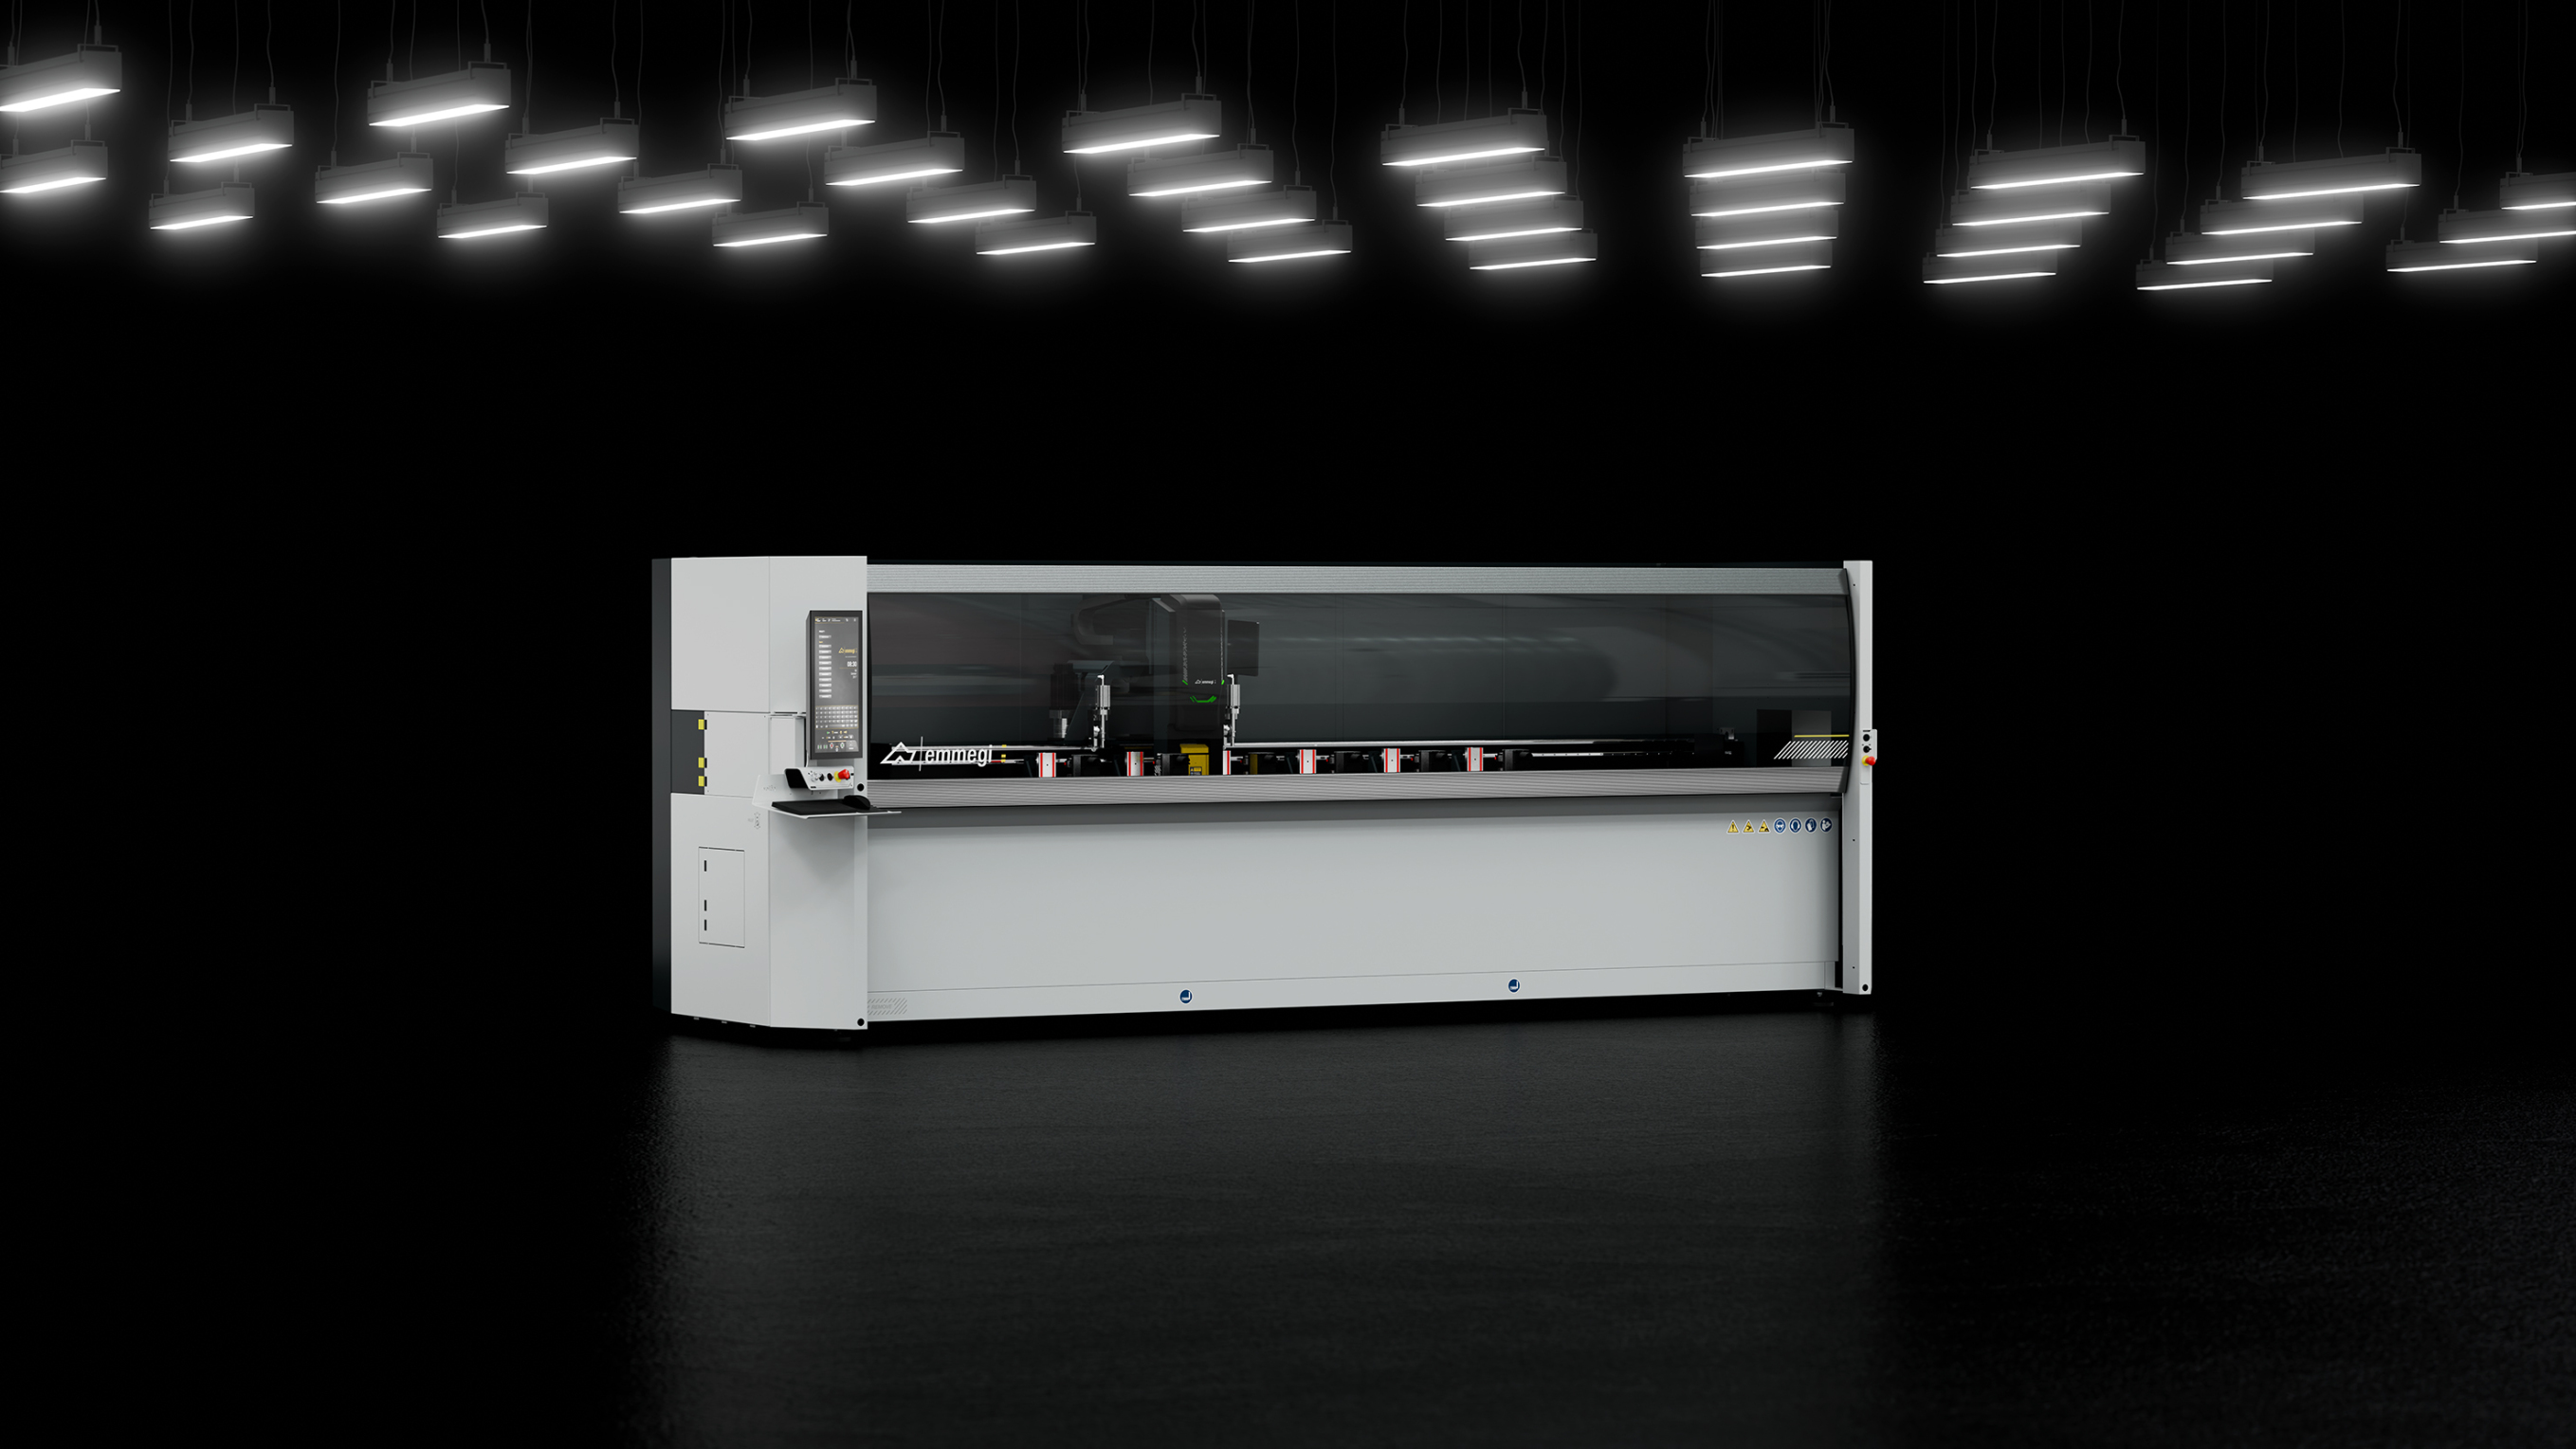
Ce centre d’usinage à 4 axes de la gamme Phantomatic S-Line est annoncé comme un moyen « de redéfinir la norme en matière d’usinage de profilés ». Cette machine Phantomatic S4 du fabricant italien Emmegi (Groupe Voilàp) dispose d’une broche haute performance avec capteur de vibrations, des étaux à positionnement automatique via l’axe X et un magasin d’outils conçu pour une meilleure flexibilité.
À voir sur le salon Batimat (Porte de Versailles à Paris) Hall 4 Stand E 012.